فرآوری مواد بازیافتی در قالبگیری تزریقی همواره با یک چالش مهم همراه است: تغییرپذیری خواص مواد اولیه. در حالی که مواد نو معمولاً دامنه تغییرات محدودتری دارند، مواد بازیافتی پساصنعتی (PIR) و پسامصرفی (PCR) میتوانند از نظر ویسکوزیته، شکل و اندازه ذرات و کیفیت خوراک تغییرات قابلتوجهی داشته باشند. این تغییرات مستقیماً بر رفتار پرشدن قالب و کیفیت قطعه اثر میگذارند.
در چنین شرایطی، کنترلهای دیجیتال و سامانههای اصلاحشده فرآوری میتوانند بخشی از این نوسانات را در حین تولید جبران کنند. شرکت Arburg چندین راهکار کنترلی توسعه داده است که با استفاده از دادههای حسگرها و کنترل حلقهبسته (Closed-Loop Control)، به پایداری فرآیند تزریق و پرشدن قالب کمک میکنند. این سامانهها میتوانند تغییرات ویسکوزیته مذاب را در حین فرآوری شناسایی و جبران کنند تا کیفیت قطعات در برابر تغییرات مواد اولیه پایدارتر باقی بماند.
تغذیه مواد ناپایدار
در قالبگیری تزریقی متداول، مواد اولیه معمولاً بهصورت گرانول وارد دستگاه میشوند. شکل و کیفیت خوراک مستقیماً بر رفتار فرآیند اثر میگذارد. هنگامی که از پرکها (Flakes) یا مواد آسیابشده استفاده میشود، تغییرات اندازه و شکل ذرات میتواند بیشتر باشد و در نتیجه رفتار تغذیه و ذوب نیز دچار نوسان شود.
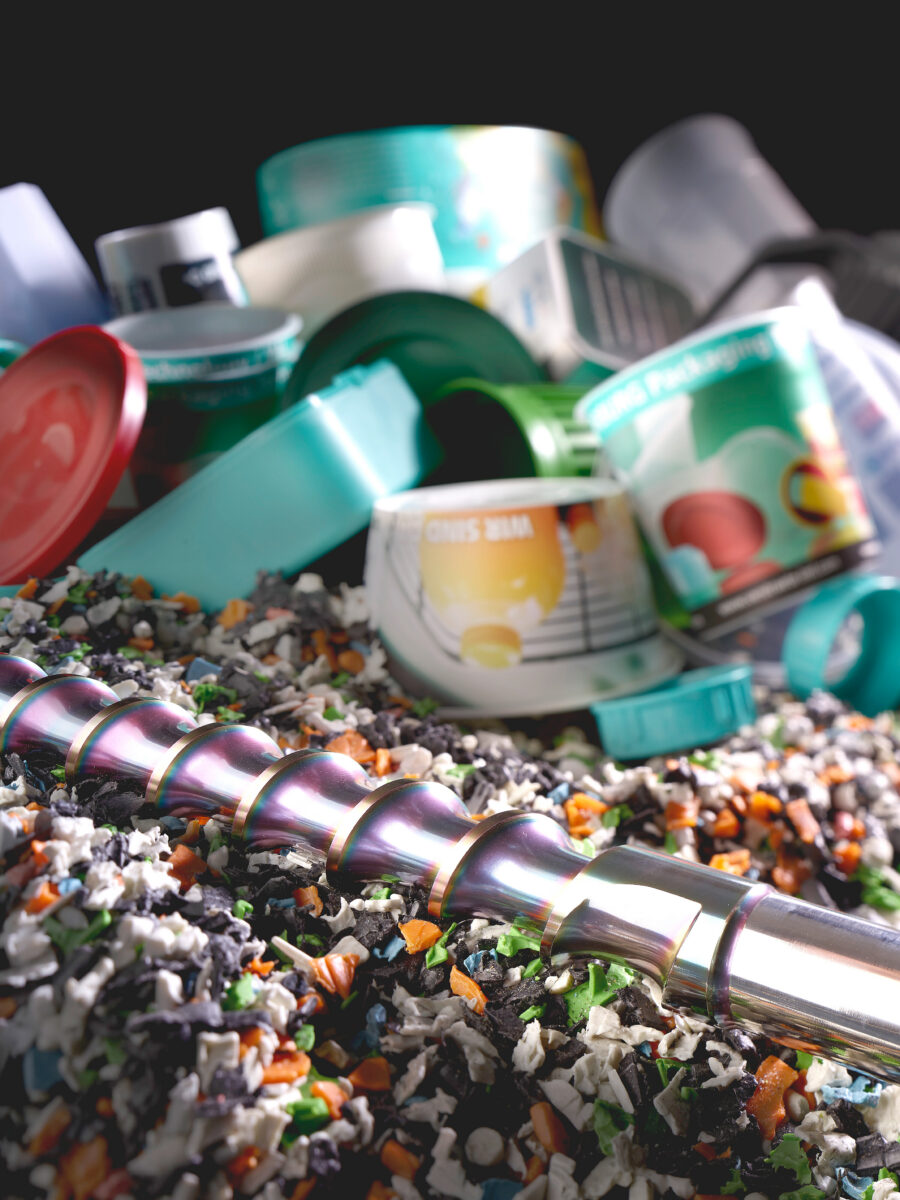
مواد آسیابشده از قطعات پلاستیکی خردشده به دست میآیند. در حالت ایدهآل، اندازه ذرات این مواد حدود ۲ تا ۵ میلیمتر است؛ بااینحال، معمولاً بخشی از ذرات بسیار ریز و شبیه گردوغبار نیز در میان آنها وجود دارد. حذف این بخش ریز برای دستیابی به فرآیند ذوب پایدار اهمیت دارد.
برای فرآوری مواد آسیابشده و پرکها، Arburg یک پکیج قابلنصب برای فرآوری مواد بازیافتی ارائه میدهد که مجموعهای از قابلیتهای سختافزاری و نرمافزاری را در بر میگیرد. یک ماژول سیلندر اصلاحشده امکان تغذیه پیوسته را حتی در شرایطی که مواد جریانپذیری مناسبی ندارند فراهم میکند. همچنین، مارپیچ با هندسه عمیقتر و تراکم بالا به فرآوری یکنواختتر مواد کمک میکند.
وجود شیارهایی در ناحیه تغذیه به مارپیچ کمک میکند مواد با شکل نامنظم را بهتر به داخل بکشد و با یکنواختی بیشتری به سمت جلو منتقل کند. این مارپیچ همچنین به پوشش CrN (نیترید کروم) مجهز است که تشکیل رسوبات و سایش ناشی از ورود ذرات و اجسام خارجی پیشبینینشده را کاهش میدهد.
تضمین پرشدن پایدار قالب
سامانه ReferencePilot با استفاده از حسگرها، فرآیند قالبگیری تزریقی را از نقطه تغییر وضعیت (Switch-over Point) و در مرحله فشار نگهدارنده کنترل میکند. در این روش، منحنی فشار داخل حفره قالب مربوط به یک قطعه با کیفیت مطلوب بهعنوان مقدار مرجع اسمی مورد استفاده قرار میگیرد. سیستم با مقایسه مقدار واقعی و مقدار مرجع، امکان تنظیم فعال فرآیند را فراهم میکند.
برای اطمینان از پرشدن یکنواخت حفره قالب، Arburg قابلیتی با عنوان مارپیچ با موقعیت قابل تنظیم (Position-Regulated Screw) ارائه میدهد. این قابلیت با کنترل سرعت حرکت مارپیچ، در چند مرحله سرعت پرشدن قالب را متناسب با الزامات مسیر جریان مذاب تنظیم میکند.
دکتر Thomas Walther، مدیر توسعه فرآیند در شرکت Arburg، این سیستم تنظیم حرکت مارپیچ را به سامانههای کمکراننده خودرو تشبیه میکند. اگر حرکت مارپیچ به دلیل عوامل اختلالزا، برای مثال تغییرات ویسکوزیته مذاب پلیمر، از سرعت برنامهریزیشده منحرف شود، سیستم آن را بهگونهای تنظیم میکند که مسیر موردنظر همچنان در مدتزمان تعیینشده طی شود.
شتابدهی فعال و ترمزگیری دینامیکی مارپیچ، اثر عوامل اختلالزا در مواد اولیه را جبران میکنند. در نتیجه، دستگاه مقدار ثابتی از مذاب را به داخل حفره قالب هدایت میکند. این کنترل دینامیکی به جلوگیری از اوجگیری نامطلوب فشار و پرشدن بیشازحد قالب کمک میکند.
این سیستم همچنین نوسانات لحظهای در مرحله فشار نگهدارنده را در نظر میگیرد. حسگری که در داخل قالب و تا حد امکان نزدیک به راهگاه (Sprue) قرار گرفته است، منحنی فشار نگهدارنده را بهصورت بلادرنگ اندازهگیری میکند. سپس سامانه ReferencePilot از منحنی مرجع اسمی مربوط به یک قطعه با کیفیت مطلوب، بهعنوان مبنایی برای کنترل و تنظیم فعال فرآیند استفاده میکند.
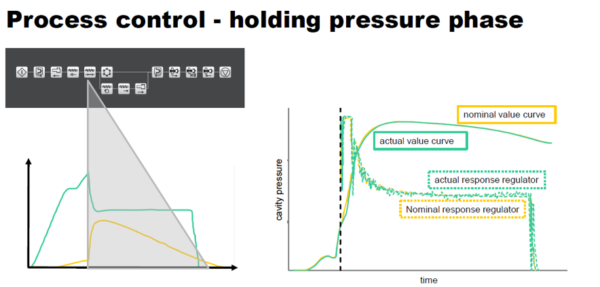
کنترل فرآیند در مرحله فشار نگهدارنده با مقایسه منحنی فشار واقعی و منحنی مرجع اسمی. منبع تصویر: Arburg.
تنظیم خودکار فرآیند
سامانه کنترلکننده، سیگنالهای فشار حفره قالب را بهصورت بلادرنگ از حسگر دریافت میکند. ترکیب این دادهها با پایش و تحلیل دادههای تولید میتواند امکان شناسایی سریعتر انحرافات فرآیند و بررسی روند عملکرد ماشین را فراهم کند. بنابراین، سامانه میتواند در برابر عوامل اختلالزا واکنش نشان داده و تغییرات فشار را بهصورت فعال جبران کند. به این ترتیب، ReferencePilot قادر است منحنی فشار داخلی قالب را از مقدار واقعی موجود به سمت مقدار اسمی مطلوب تنظیم کند.
هنگامی که تولیدکنندگان از ReferencePilot برای کنترل فرآیند استفاده میکنند، این سیستم شرایط فشار داخل قالب را از یک شات به شات دیگر تنظیم میکند. مقدار واقعی را به مقدار اسمی نزدیک کرده و فرآیند را با منحنی مرجع همراستا نگه میدارد. در نتیجه، تولیدکنندگان بدون نیاز به مداخله دستی هنگام تنظیم پارامترهای فرآیند، به وزن شات ثابت و کیفیت یکنواخت قطعات دست مییابند.
شرکت Arburg همچنین از طریق قابلیت aXw Control RecyclatePilot، گزینه دیگری برای کنترل حلقهبسته (Closed-Loop Control) ارائه میدهد. این سامانه بدون نیاز به نصب حسگر اضافی در قالب، با استفاده از دادههای حسگرهای استاندارد دستگاه، فرآیند تزریق و پرشدن قالب را بهصورت پیوسته پایش و کنترل میکند.
RecyclatePilot رفتار فرآیند تزریق را تحلیل کرده، نقاط شاخص و انحرافات را شناسایی میکند و حجم تزریقشده را ثابت نگه میدارد. در صورت نیاز، میتواند نقطه تغییر وضعیت (Switchover Point) را در مدت کوتاهی تنظیم کند. همچنین میتواند سامانه دوزینگ را نیز تنظیم کند تا پایداری فرآیند در طول زمان افزایش یابد.
این رویکرد نشان میدهد که در فرآوری مواد بازیافتی، کنترل فرآیند فقط به تعیین یک مجموعه ثابت از پارامترها محدود نمیشود. وقتی ویژگیهای خوراک از شات به شات یا در طول زمان تغییر میکنند، استفاده از دادههای واقعی فرآیند و اصلاح مستمر شرایط میتواند به حفظ پایداری تولید کمک کند. پس در کنار کنترل پارامترهای فرآیند، شناخت تغییرات خواص ماده نیز اهمیت دارد و ابزارهای پیشبینی خواص مواد پلیمری میتوانند در تحلیل رفتار مواد و تصمیمگیری مهندسی مورد استفاده قرار گیرند.
نقش تجربه مهندسی در کنار کنترل دیجیتال
با وجود قابلیتهای کنترل دیجیتال، دانش و تجربه کاربر همچنان برای تعیین اینکه کدام راهکار برای یک فرآیند مشخص مناسب است اهمیت دارد. نوع ماده بازیافتی، کیفیت خوراک، میزان تغییرات ویسکوزیته، طراحی قالب و شرایط فرآیند همگی در انتخاب روش کنترل مؤثر هستند.
از طرف دیگر، استفاده از دادههای فرآیند میتواند زمینه را برای توسعه روشهای جامعتر مبتنی بر هوش مصنوعی فراهم کند. در چنین رویکردی، دادههای حسگرها و سوابق فرآیند میتوانند در کنار دانش مهندسی برای شناسایی الگوهای تغییر و تصمیمگیری بهتر مورد استفاده قرار گیرند.
برای آشنایی بیشتر با کاربردهای فناوریهای دیجیتال و هوش مصنوعی در صنعت پلیمر، میتوانید دورههای آموزشی Polymer-IQ را نیز بررسی کنید.
جمعبندی
فرآوری PCR و PIR در قالبگیری تزریقی به دلیل تغییرپذیری مواد اولیه، نیازمند کنترل دقیقتر فرآیند نسبت به شرایطی است که با خوراک یکنواختتر انجام میشود. در این شرایط، ترکیب تجهیزات مناسب تغذیه و پلاستیکسازی با سیستمهای کنترل دیجیتال میتواند به حفظ پایداری فرآیند کمک کند.
ReferencePilot با استفاده از اطلاعات فشار داخل حفره قالب و یک منحنی مرجع، امکان اصلاح فعال شرایط فرآیند را فراهم میکند و RecyclatePilot با استفاده از دادههای حسگرهای استاندارد دستگاه، تغییرات کوتاهمدت فرآیند را پایش و جبران میکند. این رویکردها نشان میدهند که کنترل حلقهبسته و استفاده از دادههای بلادرنگ میتواند یکی از مسیرهای عملی برای مدیریت نوسانات مواد بازیافتی در تولید صنعتی باشد.
در آینده، روشهای جامعتر مبتنی بر هوش مصنوعی میتوانند در کنار این سیستمها قرار گیرند؛ اما همانطور که منبع مقاله نیز تأکید میکند، تجربه و دانش کاربر همچنان بخش مهمی از انتخاب و تنظیم راهکار مناسب برای هر فرآیند خواهد بود. پیادهسازی چنین راهکارهایی در کارخانه معمولاً به بررسی همزمان تجهیزات، دادههای فرآیند، سیستم کنترل و نیازهای عملیاتی نیاز دارد و میتواند بخشی از یک پروژه هوشمندسازی فرآیندهای تولید باشد.
منبع
منبع: Digital Process Control Supports Stable Molding of PCR and PIR، Plastics Engineering، Laura Florez، August 7, 2026.